石英玻璃定制加工工艺全过程解析 从原料到精密成形
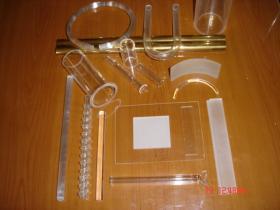
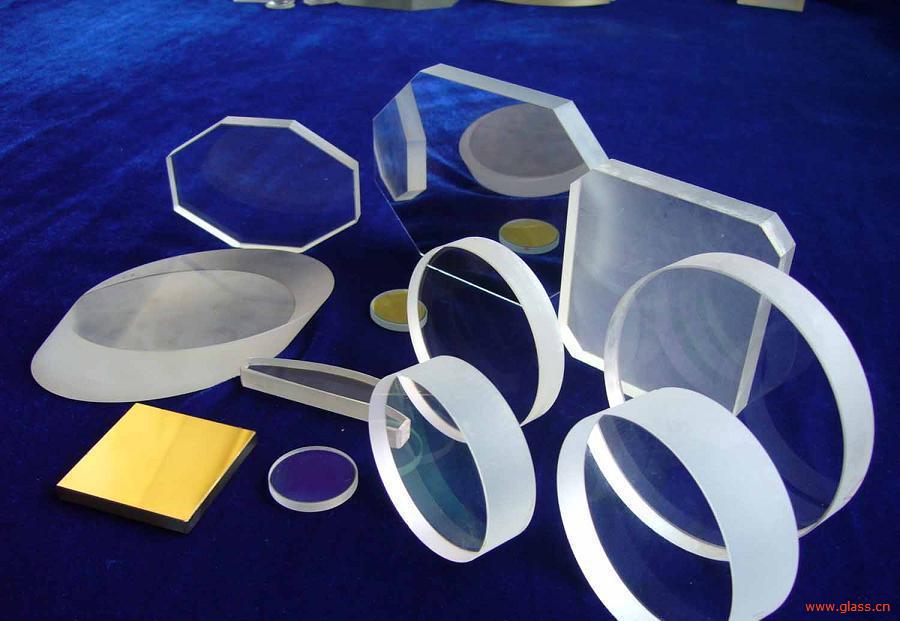
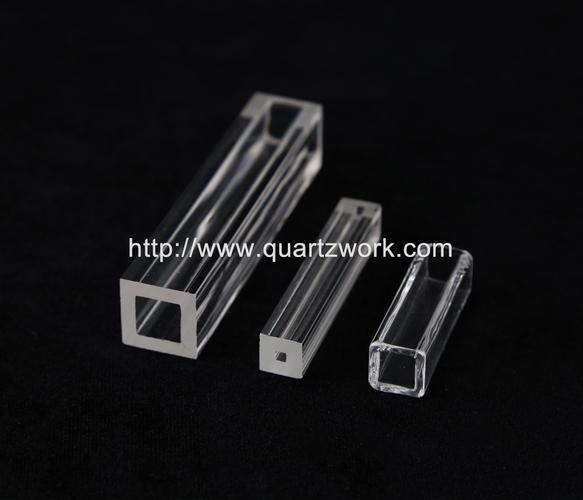
石英玻璃因其高纯度、极低的热膨胀系数、优异的光学透过性和良好的化学稳定性,被广泛用于半导体、光通讯、航空航天、精密光学及实验仪器等领域。与标准规格产品不同,定制石英玻璃零件往往需要根据图纸要求进行形状、尺寸、公差和表面质量的个性化加工。
一、原料准备与毛坯成形
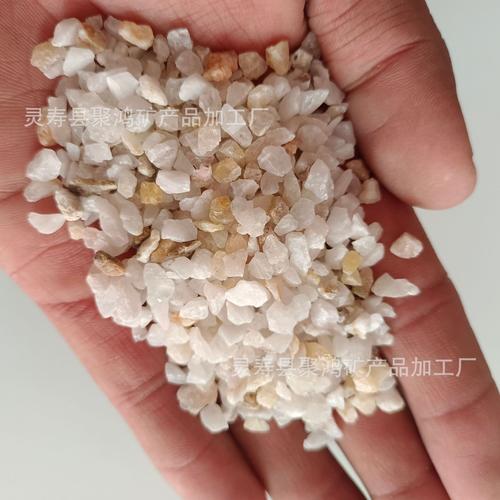
定制加工的第一步是选择合适等级的石英玻璃原料。根据使用环境,可选择透明石英玻璃、不透明石英玻璃或掺杂石英玻璃。原料通常以棒、管、板或锭的形式入库。对于复杂形状,可先通过以下方法获得接近最终形状的毛坯:
- 切割下料:用金刚石锯片或线切割机将石英锭、棒或板切割成所需尺寸的块料。
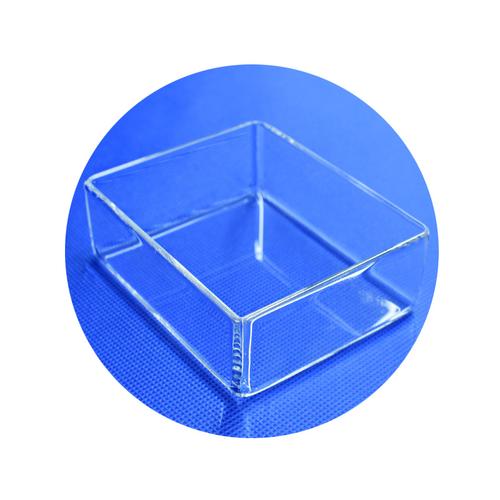
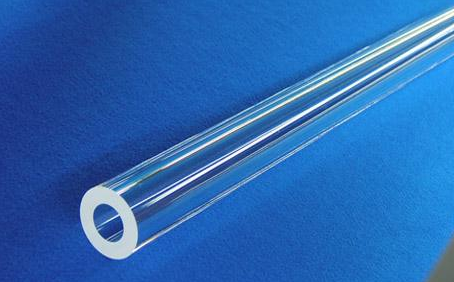
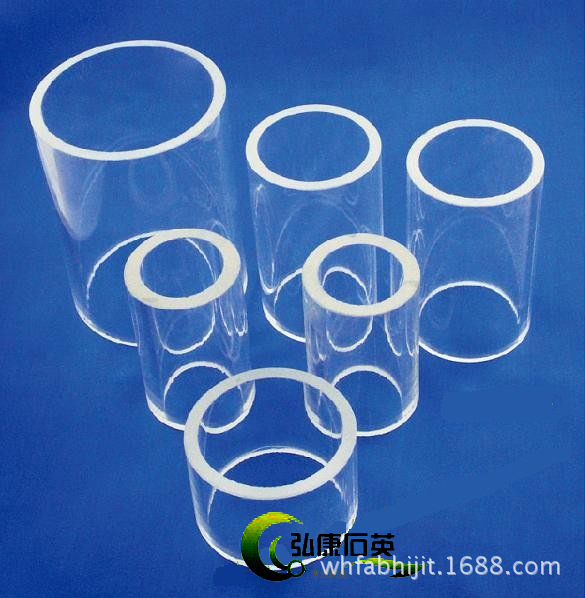
- 热成形:利用氢氧焰或石墨炉对石英玻璃进行加热软化,通过吹制、模压、拉管、焊接等工艺制成管状、球状、舟状或异形毛坯。
- 退火:热成形后的毛坯必须进行退火,以消除内应力,避免后续加工或使用中开裂。退火温度通常控制在1000~1150℃,缓慢升温和降温。
二、定制加工核心工艺流程
1. 机械切割
根据图纸尺寸,用金刚石切割片、线切割或超声波切割机将毛坯切割成大致轮廓。切割时需用冷却液防止局部过热产生微裂纹。
2. 磨削与研磨
采用金刚石砂轮对切割后的毛坯进行粗磨、精磨,去除余量并修正形状。平面磨、外圆磨、内圆磨可分别加工平面、圆柱面、孔等。研磨则使用游离磨料(如碳化硼、氧化铝)进一步提高尺寸精度和表面平整度。
3. 钻孔与攻丝
石英玻璃硬脆,钻孔需使用金刚石空心钻或超声波打孔机,配合低速进给和充分冷却,防止崩边和裂纹。螺纹加工较少采用传统攻丝,多先钻底孔,再用金刚石磨头磨出螺纹。
4. 精密抛光
为获得光学级表面或低粗糙度,需进行抛光。常用方法包括:
机械抛光:用氧化铈、氧化锆等抛光液在聚氨酯垫上抛光。
化学机械抛光:结合化学腐蚀与机械作用,可获得亚纳米级表面。
火抛光:用氢氧焰加热表面使玻璃流动,消除微小划痕,但会略微改变尺寸。
5. 特殊加工
激光加工:用于切割、打孔、刻蚀微结构。
超声加工:适合加工异形孔、窄槽。
水刀切割:用于大尺寸板材的快速下料,无热影响区。
三、清洗与检测
定制加工后的石英玻璃零件必须进行严格清洗,常用步骤包括:
1. 预清洗:去离子水冲洗,去除大颗粒污染物;
2. 酸洗:用氢氟酸、硝酸、盐酸混合液浸泡,去除金属离子和表面损伤层;
3. 漂洗:超纯水反复漂洗至中性;
4. 干燥:异丙醇脱水或热风干燥。
检测环节包括:尺寸精度检测(三坐标测量仪、工具显微镜)、表面粗糙度检测(原子力显微镜、白光干涉仪)、光学性能检测(分光光度计)、内应力检测(偏光仪)以及缺陷检查(强光照射、显微镜观察)。
四、后处理与包装
部分零件需进行退火以进一步消除加工应力,或进行火焰抛光、镀膜等后处理。最终产品用无尘纸或洁净袋包装,置于防震盒中,避免运输中的划伤和破损。
五、关键工艺控制要点
控制裂纹:石英玻璃脆性大,加工中必须控制切削力、进给速度和冷却效果,避免微裂纹扩展。
控制污染:加工环境需洁净,避免金属、有机物污染,尤其用于半导体行业的零件。
控制应力:退火工艺必须严格,避免残余应力导致使用中炸裂。
控制尺寸:石英玻璃热膨胀系数小,但加工中温度变化仍会影响精度,宜在恒温车间进行精密加工。
石英玻璃定制加工是一个多工序、高技术门槛的系统工程。从原料选择、毛坯成形、冷加工、抛光到清洗检测,每一步都直接影响最终件的性能与可靠性。针对不同应用的需求,制定合理的工艺路线和参数,才能加工出高质量的石英玻璃定制零件。
如若转载,请注明出处:http://www.dhqssy.com/product/43.html
更新时间:2026-09-29 04:30:25